

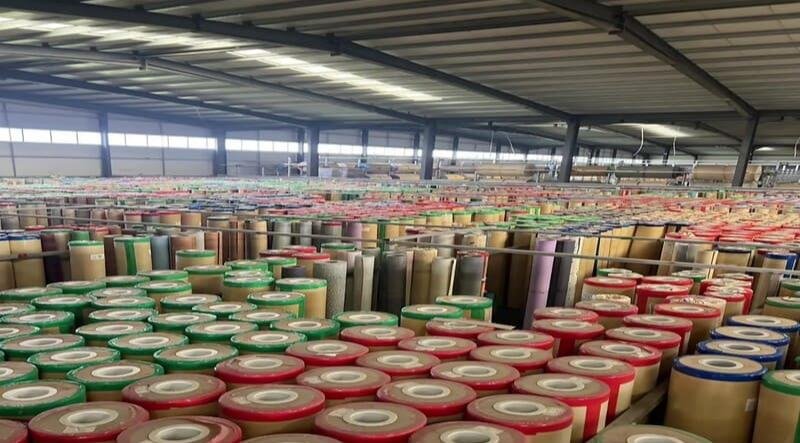
Kopers beoordelen de productiecapaciteit van fabrieken voor vinylvloeren door de opgegeven nominale productiecapaciteit te vergelijken met de werkelijke operationele gegevens, de productielijnapparatuur die specifiek is voor het betreffende producttype, de voorraden grondstoffen en de beschikbare ruimte voor het aannemen van bestellingen. De op Alibaba genoemde cijfers zeggen weinig zonder bewijs.
Ik heb jaren op de productievloer van een fabriek voor vinylvloeren gewerkt, en ik kan je dit vertellen: het aantal dat een fabriek in een brochure vermeldt en het aantal dat daadwerkelijk elke maand het magazijn verlaat, komen zelden overeen. Inkoopteams die alleen vragen: „Wat is jullie jaarlijkse capaciteit?”, krijgen een verkoopantwoord, geen operationeel antwoord. Een echte capaciteitsbeoordeling houdt in dat je dieper ingaat op het aantal productielijnen, de doorvoer per producttype, stilstandtijd en hoeveel van die capaciteit al is gereserveerd door andere afnemers. Als je dit verkeerd inschat, sluit een inkoper een contract met een fabriek die er op papier sterk uitziet, maar bij een echte order instort.
Voordat we ingaan op de scorekaarten en de rode vlaggen, is het goed om te begrijpen waarom een verkeerde inschatting van de capaciteit in deze sector zulke ernstige gevolgen heeft, en waarom de oplossing begint met één eenvoudig onderscheid.
Waarom is de fabriekscapaciteit meer dan alleen de opgegeven productiecijfers?
De opgegeven productiecijfers geven doorgaans een beeld van een ideale, ononderbroken machinewerking, en niet van de praktijk, waarin elke fabriek te maken heeft met een combinatie van stilstand, omschakelingen en opbrengstverlies. De meeste problemen bij de inkoop ontstaan wanneer een marketingcijfer als leveringsgarantie wordt beschouwd.
Ik heb meegemaakt dat afnemers contracten tekenden op basis van de door een fabriek opgegeven capaciteit van „5 miljoen vierkante meter per jaar”, om er vervolgens achter te komen dat bij dat cijfer wordt uitgegaan van nul stilstand, een perfecte opbrengst en geen onderhoudsperiodes. Zodra er in het hoogseizoen een grote order binnenkomt, wordt het verschil tussen de opgegeven en de werkelijke capaciteit al snel duidelijk:
- Lanceringsvensters zijn gemist omdat de productielijn niet op tijd kon worden opgeschaald
- Een overhaaste verwerking waarbij inspectiestappen worden overgeslagen, wat leidt tot een product van mindere kwaliteit
- Voorraadtekorten die de zichtbaarheid van een retailmerk in de schappen schaden
- Nooduitbesteding aan een fabriek die de koper nooit heeft doorgelicht
Een verkeerde inschatting van de capaciteit is geen administratief probleem. Het is een risico in de toeleveringsketen dat het product tot aan de werkvloer van de klant blijft achtervolgen.
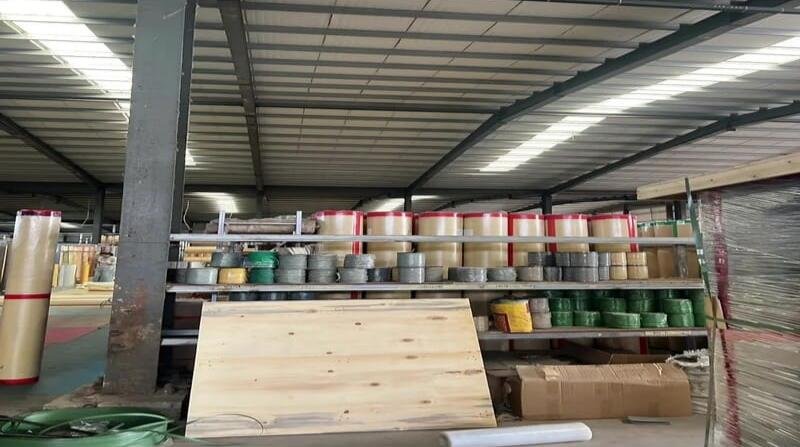
Als je eenmaal begrijpt waarom het hoofdcijfer misleidend kan zijn, is de volgende stap om te leren hoe je de twee capaciteitscijfers moet interpreteren die elke serieuze fabriek je zou moeten kunnen laten zien.
Wat is het verschil tussen theoretische en effectieve capaciteit?
Bij de theoretische capaciteit wordt uitgegaan van een ideale werking 24 uur per dag, 7 dagen per week, zonder enige stilstand, terwijl bij de effectieve capaciteit rekening wordt gehouden met daadwerkelijk onderhoud, ploegwisselingen en opbrengstverlies. Kopers moeten om beide vragen, niet slechts om één ervan.
| Capaciteitstype | Wat het meet | Een veelvoorkomende valkuil voor kopers |
|---|---|---|
| Theoretisch (typeplaatje) | Maximale output als de machines nooit zouden stoppen | Gebruikt als het belangrijkste verkoopcijfer |
| Effectief (operationeel) | Werkelijke productie na stilstand, omschakelingen, opbrengstpercentage | Wordt zelden bekendgemaakt, tenzij er rechtstreeks om wordt gevraagd |
Er is geen enkel benuttingscijfer dat voor elke fabriek van vinylvloeren geldt. Wat belangrijker is, is de vergelijking: hoe verhoudt de door een fabriek opgegeven nominale capaciteit zich tot de historische productie van de afgelopen zes maanden, het patroon van stilstand, de productmix en — het allerbelangrijkste — hoeveel van die capaciteit nog beschikbaar is. Een fabriek die consequent dicht bij haar nominale capaciteitslimiet draait, heeft weinig ruimte voor onderhoud, kwaliteitscontroles of spoedopdrachten. Wanneer ik een leverancier beoordeel, vraag ik naar de bezettingsgraad in de loop van de tijd, niet naar een eenmalig momentopname, omdat een fabriek die vorige maand op 90% zat en de maand daarvoor op 60% een heel ander beeld schetst dan een fabriek die stabiel presteert.
Zelfs een betrouwbaar cijfer voor de effectieve capaciteit zegt nog niets over de vraag of de fabriek ruimte heeft voor jouw specifieke bestelling. Die berekening verdient een aparte stap.
Hoe berekenen kopers of een fabriek voldoende capaciteit heeft voor hun bestelling?
De beschikbare capaciteit, en niet de totale capaciteit, bepaalt of een fabriek uw bestelling op tijd kan uitvoeren. Een fabriek kan wel groot zijn, maar toch niet geschikt zijn als het grootste deel van de productie al aan anderen is toegewezen.
De berekening die ik kopers uitleg, is eenvoudig:
Beschikbare capaciteit = Effectieve capaciteit − Reeds toegewezen capaciteit
Capaciteitsdekkingsgraad = Beschikbare capaciteit ÷ Door de afnemer vereiste maandelijkse hoeveelheid
Dit is waarom dit in de praktijk van belang is. Een fabriek kan misschien 800.000 m² per maand produceren, maar als 700.000 m² al is toegewezen aan bestaande orders, mag een afnemer die 200.000 m² nodig heeft, de fabriek niet beschouwen als een leverancier met een capaciteit van 800.000 m² — het is in feite een leverancier met een capaciteit van 100.000 m² voor die periode, en daarmee de helft te weinig. Naast de orderachterstand zorgen enkele productspecifieke beperkingen er vaak voor dat de beschikbare capaciteit nog verder afneemt:
- De door u gewenste dikte of maat mag slechts op één regel staan, niet over het volledige aantal regels
- Het kan zijn dat uw kleur of patroon regelmatig moet worden gewisseld, waardoor de dagelijkse productie daalt
- Door een krappe levertermijn wordt de hoeveelheid van de „beschikbare” capaciteit die daadwerkelijk op tijd kan worden benut, beperkt
Het opvragen van de huidige orderportefeuille in combinatie met de effectieve capaciteit is een van de meest over het hoofd geziene stappen bij een capaciteitsaudit, en het is meestal juist dat ene cijfer dat het verschil maakt tussen een betrouwbare leveringsbelofte en een te hoge toezegging.
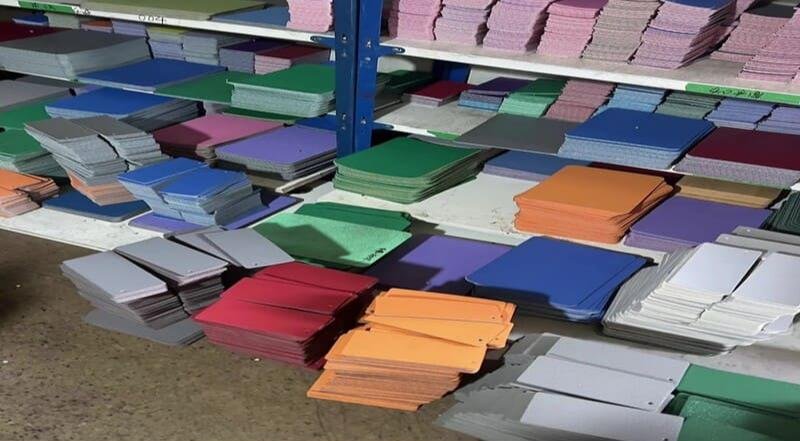
Cijfers over de capaciteit zeggen pas iets als je weet naar welk productieproces je precies vraagt — en dat hangt sterk af van het type vinylvloer.
In hoeverre verschilt de capaciteitsbeoordeling per type vinylvloer?
"Productiecapaciteit van vinylvloeren" heeft verschillende betekenissen, afhankelijk van het product — SPC, LVT, homogene vloerbedekking, heterogene vloerbedekking en PVC-sportvloeren hebben elk hun eigen knelpunten. Als je een fabriek beoordeelt zonder vast te stellen welke productielijn het belangrijkst is voor je product, leidt dat tot verkeerde conclusies.
| Type vloer | Belangrijkste capaciteitsknelpunten |
|---|---|
| SPC-vloeren | Extrusie, profilering, UV-coating, verpakking |
| LVT | Kalanderen/extrusie, lamineren, snijden, profileren |
| Homogene vinylplaten | Mengen, kalanderen, gloeien, oppervlaktebehandeling, opwinden |
| Heterogeen vinyl in banen | Bedrukken, lamineren, opschuimen/geleren, reliëfdruk, gloeien |
| PVC Sportvloeren | Kalanderen/coaten, opschuimen, lamineren, stabiliseren, oprollen |
Dit onderscheid is belangrijker dan in de meeste inkoopchecklists wordt erkend. Een fabriek voor homogene vinylplaten beschikt helemaal niet over een productielijn voor klikprofielen, dus is het stellen van vragen over de profileringscapaciteit daar niet relevant. De echte bottleneck bij een fabriek voor sportvloeren zit meestal in het opschuimen en stabiliseren, niet in de extrusie. Als een leverancier een sterke „capaciteit voor vinylvloeren“ claimt, maar niet specifiek kan ingaan op de bottleneck-fase voor uw producttype, is dat een teken dat het cijfer dat u kreeg een algemeen cijfer is, en geen operationeel cijfer.
Als we het juiste proces voor ogen houden, is de volgende vraag welke hardware dat proces daadwerkelijk op grote schaal ondersteunt.
Welke apparatuur bepaalt de werkelijke productiecapaciteit van een fabriek voor vinylvloeren?
De sterkte van de randafwerking verschilt per product — bij SPC en LVT hangt deze af van de extrusie-, kalander- en profileerapparatuur, terwijl bij vloerplaten en sportvloeren de nadruk meer ligt op kalanderen, opschuimen en lamineren. Elke zwakke schakel in de betreffende productieketen beperkt de werkelijke productie van die productlijn, ongeacht wat andere productielijnen in de fabriek kunnen presteren.
Extrusie- en kalanderlijnen (SPC/LVT)
Bij SPC- en LVT-kernen let ik er goed op of een fabriek gebruikmaakt van parallelle dubbelschroefsextruders of conische dubbelschroefsextruders — de consistentie van het mengproces tussen beide beïnvloedt de uniformiteit van de dichtheid binnen een partij. Voor een grote SPC/LVT-order zijn meerdere actieve extrusielijnen nodig die parallel draaien, en niet één lijn die wordt uitgerekt om de hele orderportefeuille te verwerken.
Lamineren en het aanbrengen van de slijtlaag
Zowel lamineren door middel van warmpersen als inline-extrusielamineren leveren bruikbare resultaten op, maar de tolerantiecontrole en de vereisten voor de apparatuur verschillen per productontwerp. Dit is een detail waarover u de fabriek het beste kunt vragen om u uitleg te geven voor uw specifieke productontwerp, in plaats van ervan uit te gaan dat één methode voor alle soorten vinylvloeren geldt.
Gloeien en ontlaten
Dit is de stap die kopers bij vrijwel elk type vinylvloer het vaakst over het hoofd zien, en het is juist deze stap die na de plaatsing tot de meeste klachten leidt. Het overslaan of overhaast uitvoeren van de thermische rustperiode leidt ertoe dat planken of vellen weken na de plaatsing gaan krullen en bobbelen — een defect dat zichtbaar wordt op de vloer van de klant, niet in de fabriek.
Profilering en kliksysteem (SPC/LVT)
Snel profileren zonder geautomatiseerde camera-inspectie beschadigt de klikverbindingen. Snelheid zonder precisie zorgt er alleen maar voor dat het percentage defecten naar een later stadium in het productieproces wordt verschoven. Bij vinylplaten en sportvloeren wordt geen gebruik gemaakt van klikprofilering, dus deze stap is specifiek voor de beoordeling van SPC en LVT.
Zelfs krachtige machines hebben een constante aanvoer van grondstoffen nodig, en daar schuilt meestal het volgende knelpunt.
Waarom is de veerkracht van de toeleveringsketen voor grondstoffen van belang voor de productiecapaciteit?
De werkelijke capaciteit van een fabriek wordt bepaald door de beschikbaarheid van PVC-hars, calciumcarbonaat, weekmakers en oppervlaktematerialen — en niet alleen door de snelheid van de machines. Langlopende leverancierscontracten en opslag ter plaatse zijn net zo belangrijk als de productielijn zelf.
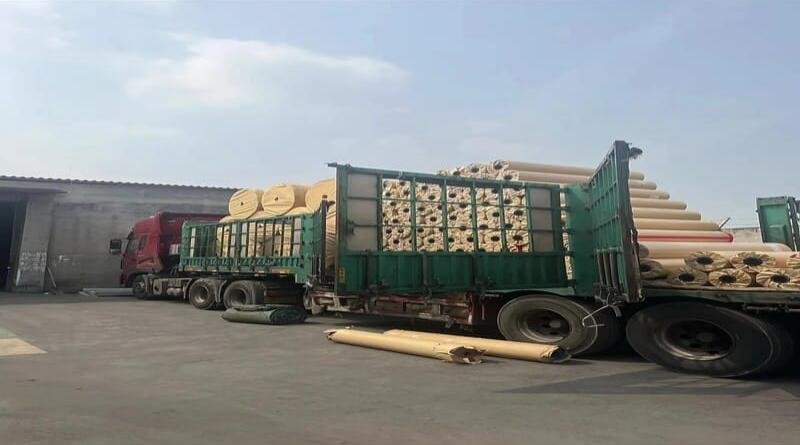
Ik stel leveranciers altijd al in een vroeg stadium twee vragen: hebben jullie langetermijncontracten voor PVC-hars en CaCO₃, en hoeveel dagen aan grondstoffen hebben jullie op voorraad? Tijdens eerdere krappes in de toeleveringsketen bleven de fabrieken draaien die een voorraad van enkele weken hadden aangelegd, niet de fabrieken die vertrouwden op just-in-time-leveringen. De opslag van eindproducten is net zo belangrijk: klimaatgeregelde magazijnruimte voorkomt kromtrekken vóór verzending, en de efficiëntie van het laadperron bepaalt hoe snel een voltooide bestelling daadwerkelijk het gebouw verlaat. Een fabriek kan de snelste productielijn in de regio hebben en toch een verzendmoment missen vanwege slechte magazijnlogistiek.
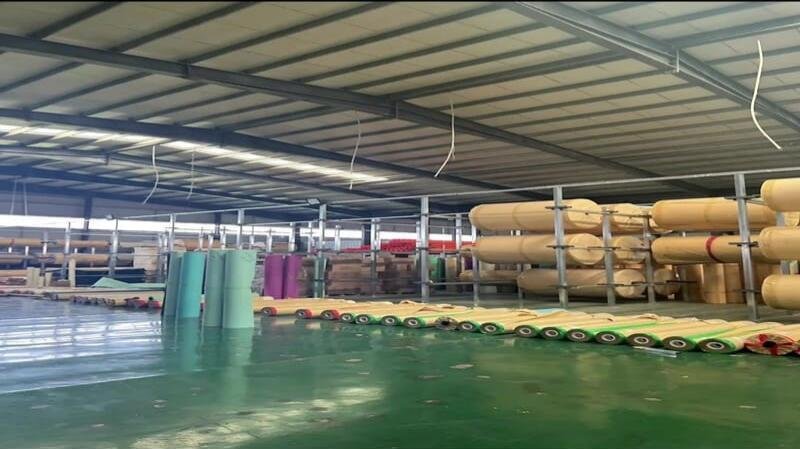
Machines en materialen leveren alleen consistente resultaten op als het personeel dat de productielijn bedient, voldoende in aantal is en goed is georganiseerd.
Welke invloed hebben de personeelssamenstelling en de OEE op de werkelijke productie?
De ploegindeling en de Overall Equipment Effectiveness (OEE) geven aan hoe consistent een fabriek machinetijd omzet in bruikbaar product. Een fabriek kan over uitstekende apparatuur beschikken en toch ondermaats presteren als het personeelsbeleid en de planning te wensen overlaten.
Bedrijven met twee ploegen hebben vaak moeite om de doelstellingen voor het hoogseizoen te halen, terwijl fabrieken met drie ploegen dit moeiteloos doen, vooral rond de drukke periodes voorafgaand aan het Chinese Nieuwjaar, wanneer het aanbod aan arbeidskrachten in de hele regio krap wordt. Ik houd de OEE op dezelfde manier bij als grote afnemers dat doen: beschikbaarheid × prestatie × kwaliteitspercentage. Er bestaat geen universele OEE-score die een fabriek als ‘veilig’ bestempelt — een fabriek die stabiel op een lagere OEE blijft met een duidelijke, verklaarbare oorzaak is vaak een betere keuze dan een fabriek met een hoge score zonder inzicht in de reden daarvoor. Waar ik eigenlijk om vraag, is de trend over de afgelopen twee kwartalen en een verklaring voor eventuele dalingen, niet één enkel percentage. Het behoud van geschoolde arbeidskrachten beïnvloedt ook de consistentie tussen de verschillende productiebatches — sterk handmatige verwerkingsprocessen zijn afhankelijk van de ervaring van de operator, terwijl meer geautomatiseerde lijnen die variabiliteit verminderen.
Dit alles doet er niet toe als de kwaliteitscontrole de snelheid van de productielijn niet kan bijhouden.
Hoe wordt kwaliteitsborging geïntegreerd met de productiesnelheid?
Kwaliteitscontrole moet gelijke tred houden met de productiesnelheid, en niet achterblijven; anders leidt een hoog productievolume alleen maar tot een snelle productie van defecte producten. Interne testcapaciteit is het duidelijkste teken van daadwerkelijke integratie van kwaliteitsborging.
Ik let op testapparatuur ter plaatse waarmee de maatvastheid bij blootstelling aan hitte, de treksterkte van klikvergrendelingen (indien van toepassing), de slijtvastheid via Taber-slijtagetests en de verificatie van VOC- en FloorScore-emissies kunnen worden getest. Een fabriek die voor elke batch monsters naar een extern laboratorium stuurt, voert geen echte in-line kwaliteitscontrole uit — het zijn steekproeven achteraf. Ook de omgang met afvalmateriaal en hervermalen materiaal is belangrijker dan de meeste kopers beseffen: de manier waarop een fabriek intern hervermalen materiaal opnieuw in nieuwe partijen verwerkt, beïnvloedt de kerndichtheid, en slecht beheerde verhoudingen van hervermalen materiaal leiden tot broze afgewerkte planken of platen die bij normaal loopverkeer bezwijken.
Inzicht krijgen in deze systemen is één ding — weten hoe je ze ter plaatse moet controleren is een heel andere vaardigheid.
Hoe controleren kopers stap voor stap de productiecapaciteit van een fabriek?
Een gedegen capaciteitsaudit verloopt in de volgende volgorde: documentcontrole, een fysieke rondgang en een inspectie door een derde partij. Als je ook maar één van deze stappen overslaat, ontstaat er een blinde vlek waarachter een fabriek zich kan verschuilen.
- Documentatie voorafgaand aan de audit — Vraag om de daadwerkelijke productielogboeken van de afgelopen zes maanden, geen marketingcijfers. Vergelijk de elektriciteits- en gasrekeningen met de opgegeven bedrijfstijd van de machines; het werkelijke energieverbruik liegt niet, in tegenstelling tot wat er in een verkoopbrochure staat.
- Fysieke rondleiding ter plaatse — Tel het aantal actieve en inactieve productielijnen voor het specifieke producttype dat u nodig hebt. Meet de doorlooptijd van één productiecyclus, van het mengen van de grondstoffen tot het verpakken, en let daarbij op de mate van automatisering: het verschil tussen automatisch verpakken en robotgestuurd palletiseren enerzijds en handmatig werk anderzijds zegt veel over de consistentie.
- Virtuele audits en inspecties door derden — Vertrouw op fabrieksauditrapporten van SGS, TÜV of Intertek en vraag, waar mogelijk, om een onaangekondigde videocontrole tijdens de drukste productie-uren in plaats van een vooraf geplande demonstratieronde.
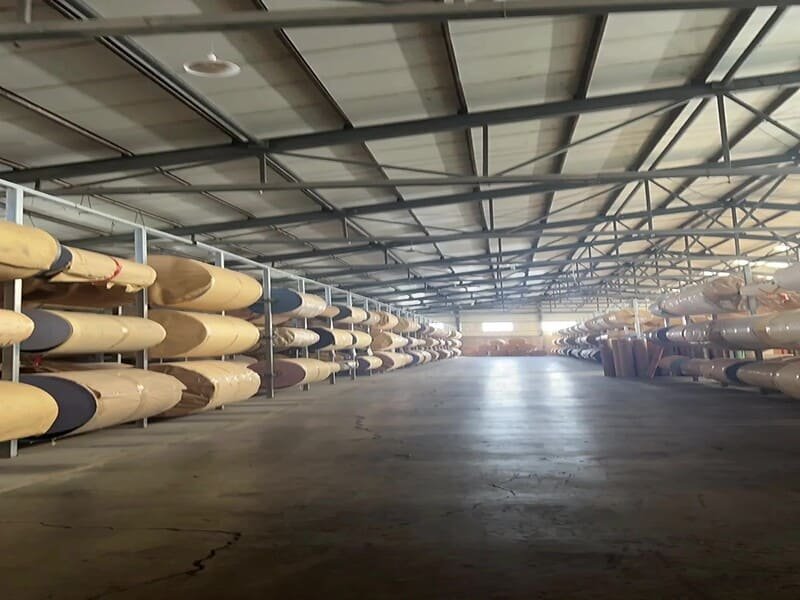
Zelfs een grondig controleproces moet gepaard gaan met een scherp oog voor het specifieke gedrag dat op problemen wijst.
Welke waarschuwingssignalen wijzen erop dat een fabriek te hoge capaciteitsbeloften doet?
Er zijn vier waarschuwingssignalen die steevast wijzen op capaciteitsproblemen: ongecontroleerde doorlooptijdbeloften, ongeoorloofde uitbesteding, structurele knelpunten in de productielijn en gebrekkige orde in het magazijn. Elk van deze factoren zou een beslissing over de inkoop moeten vertragen.
- Rode vlag 1: De fabriek gaat akkoord met elke door u gevraagde doorlooptijd zonder deze te toetsen aan de ERP/MES-productieplanningssoftware.
- Rode vlag 2: Bestellingen worden zonder voorafgaande kennisgeving of toestemming van de koper uitbesteed aan een andere vestiging.
- Rode vlag 3: Eén enkele proceslijn in de benedenstroomse fase (profileren, coaten of lamineren) ondersteunt veel meer lijnen in de bovenstroomse fase dan waar deze realistisch gezien gelijke tred mee kan houden — een structureel knelpunt dat de werkelijke doorvoercapaciteit beperkt, ongeacht de capaciteit in de bovenstroomse fase.
- Rode vlag 4: Een rommelige opslag in het magazijn, met pallets die ongelijkmatig zijn gestapeld of blootstaan aan vocht en weersinvloeden van buitenaf.
Ik heb gemerkt dat ‘Red Flag 3’ vaker tot het annuleren van orders leidt dan enig ander punt op deze lijst, omdat kopers er tijdens een rondgang zelden aan denken om de proceslijnen stroomafwaarts apart te tellen van de capaciteit stroomopwaarts.
Als je deze waarschuwingssignalen in gedachten houdt, is het handig om een gestructureerde manier te hebben om je bevindingen te beoordelen.
Hoe kunnen kopers een fabriek beoordelen aan de hand van een evaluatiematrix?
Een eenvoudige scorekaart op het gebied van productielijncapaciteit, thermische stabilisatie, opslag en kwaliteitscontrole zorgt ervoor dat een fabrieksbezoek kan worden omgezet in een vergelijkbaar, cijfermatig resultaat. Hierdoor is het eenvoudiger om meerdere leveranciers naast elkaar te vergelijken.
| Evaluatiecriteria | Hoog risico (1–2) | Voldoende (3–4) | Wereldklasse (5) |
|---|---|---|---|
| Lijnsterkte en verwerking | Eén verouderingslijn; handmatige toevoer | Meerdere semi-geautomatiseerde productielijnen | Volledig geautomatiseerde productielijnen met online visuele controle |
| Thermische stabilisatie | Overhaaste of ontbrekende gloeibehandeling | Ovens voor batchgloeien | Continu inline thermisch temperen |
| Magazijn & Logistiek | Uitbestede opslag; geen ERP-tracering | Speciale opslagruimte binnenshuis; handmatige registratie | Geautomatiseerd WMS; klimaatgeregelde tussenopslag |
| Kwaliteitscontrole | Uitsluitend steekproeven aan het einde van de productielijn | In-line bemonstering per dienst | Geautomatiseerde continue monitoring + bewaren van batches |
Zodra de bezichtiging en de prijsbepaling zijn afgerond, hebben kopers nog één ding nodig voordat ze het contract ondertekenen: een bewijs op papier.
Welke documenten met betrekking tot de capaciteit moeten kopers opvragen?
Met een kort, standaard verzoek om documentatie kunnen kopers de beweringen van een fabriek controleren in plaats van af te gaan op mondelinge toezeggingen. Ik raad aan om deze lijst op te vragen voordat u een bestelling plaatst die afhankelijk is van de beschikbare capaciteit:
- Machinelijst en aantal productielijnen per procesfase
- Nominaal vermogen per lijn, per relevant producttype
- Werkelijke maandelijkse productie van de afgelopen zes maanden
- Huidig productieschema en orderportefeuille
- Gebruiksgeschiedenis van de afgelopen twee kwartalen, geen enkel momentopname
- Opbrengst en uitvalpercentage
- Aantal diensten en huidig personeelsbestand
- Schema voor gepland onderhoud
- Voorraadduur grondstoffen
- Opslagcapaciteit voor afgewerkte producten
- Historisch percentage tijdige leveringen
- Beleid inzake uitbesteding en praktijken op het gebied van openbaarmaking
Door deze lijst vooraf op te vragen, bereik je twee dingen: je krijgt concrete cijfers waarmee je de beschikbare capaciteit kunt berekenen, en je filtert fabrieken eruit die niet bereid zijn om transparant te zijn, nog voordat je budget of tijd hebt vrijgemaakt voor een grondiger audit.
Conclusie
De werkelijke capaciteit blijkt uit geverifieerde gegevens per producttype, niet uit brochures. Bereken de beschikbare capaciteit, verdeel het volume en voer een controle uit voordat u een toezegging doet.
Veelgestelde vragen
Hoe weet ik of de door een fabriek opgegeven capaciteit ook daadwerkelijk van toepassing is op mijn product?
Vraag na welke procesfase het knelpunt vormt voor uw specifieke vloertype — SPC, LVT, homogene vloerbedekking, heterogene vloerbedekking of sportvloeren vereisen elk andere apparatuur, dus een sterk totaalcijfer kan een zwakke plek verbergen in juist die productielijn die u nodig hebt.
Wat is het verschil tussen effectieve capaciteit en beschikbare capaciteit?
De effectieve capaciteit is de hoeveelheid die een fabriek realistisch gezien kan produceren na rekening te hebben gehouden met stilstand en opbrengstverlies. Van de beschikbare capaciteit wordt alles afgetrokken wat al aan andere afnemers is toegewezen, en dit cijfer bepaalt uiteindelijk of uw bestelling kan worden gehonoreerd.
Hoeveel grondstofvoorraad moet een fabriek ter plaatse aanhouden?
Ik beschouw een voorraad PVC-hars en calciumcarbonaat voor enkele weken als een positief teken, op basis van wat tijdens eerdere verstoringen in de toeleveringsketen standhield, hoewel het juiste aantal afhangt van de doorlooptijden in uw specifieke toeleveringsketen.
Waarom is de verwarmingscapaciteit zo belangrijk voor alle soorten vinylvloeren?
Het overslaan of overhaasten van de thermische relaxatie is een van de belangrijkste oorzaken van kromtrekken en golven na de installatie, zowel bij SPC, LVT als bij vinyl op rol. Het is een defect dat pas zichtbaar wordt nadat het product al is gelegd.
Moet ik mijn bestelvolume over meer dan één fabriek verdelen?
Ja — ik raad de 80/20-regel aan: wijs ongeveer 80% van het volume toe aan een beproefde, gecontroleerde fabrikant met een hoge productiecapaciteit en 20% aan een gekwalificeerde back-up om het leveringsrisico te beheersen.
Welke contractbepalingen beschermen kopers tegen het doen van te optimistische toezeggingen over de capaciteit?
Capaciteitsgaranties, boeteclausules bij overschrijding van de levertijd en het recht op onaangekondigde controles zijn de drie waarborgen waar ik in elk B2B-inkoopcontract op zou aandringen.
Over de auteur
Ik ben werkzaam in het productiemanagement van vinylvloeren en heb praktische ervaring met extrusie-, kalander-, lamineer- en profileerlijnen voor SPC, LVT, homogene en heterogene vloerplaten en PVC-sportvloeren, zowel voor maatwerk als voor massaproductie. Mijn achtergrond omvat procesoptimalisatie, inkoopstrategieën voor grondstoffen en het ontwerpen van inline kwaliteitscontrolesystemen, waarbij de nadruk ligt op het oplossen van ontwerp- en prestatie-uitdagingen door middel van productie-inzichten, in plaats van louter het afhandelen van bestellingen.
Heeft u een project in gedachten of vragen over de werkelijke capaciteit van uw huidige leverancier van vinylvloeren? Stuur me een bericht — ik neem graag je specificaties met je door en vertel je waar ik op zou letten bij een fabrieksaudit.