

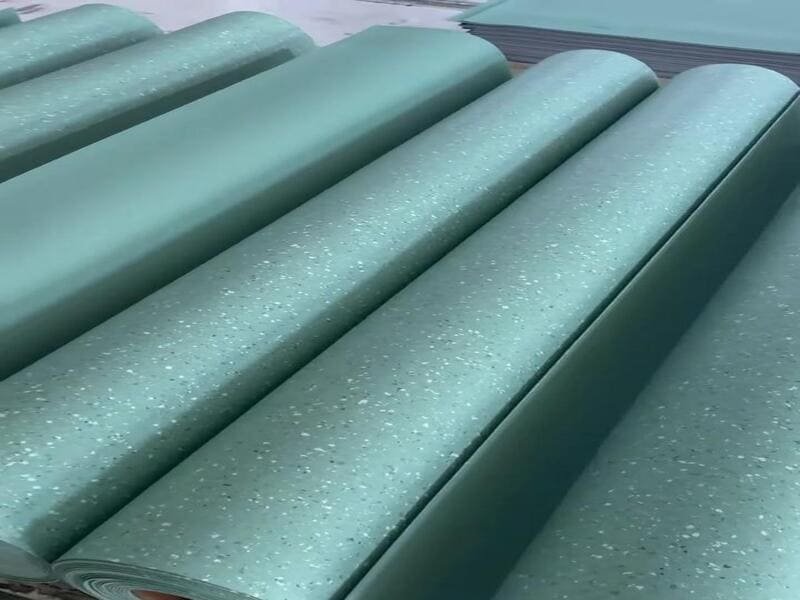
Defecten aan het oppervlak van PVC-vloeren worden doorgaans ingedeeld op basis van het type defect, de ernst, het getroffen gebied of de lengte, en de frequentie. De exacte acceptatielimieten worden normaal gesproken bepaald door de fabrikant, de specificaties van de koper, een goedgekeurd referentiemonster of een kwaliteitsovereenkomst, en niet door één universele brancheregel.
Ik heb jarenlang onder inspectielampen gestaan en mijn hand over rol na rol PVC-vloerbedekking laten glijden, en ik kan je één ding vertellen: de naam van het defect alleen zegt nooit alles. Een kras kan onbelangrijk zijn, maar ook een reden om de rol af te keuren, afhankelijk van de grootte, de diepte en de plaats ervan. Dat is precies waar kopers meestal duidelijkheid over willen. Ik zal u uitleggen hoe fabrieken deze gebreken daadwerkelijk sorteren, en wat er werkelijk bepaalt of een rol in de huidige staat wordt verzonden, wordt gedegradeerd of uit de productie wordt gehaald.
| Type defect | Typisch uiterlijk | Typisch ernstbereik | Hoe wordt dit beoordeeld? | Waarschijnlijke uitkomst |
|---|---|---|---|---|
| Kras | Lineaire oppervlakteaftekening | Minor–Major | Lengte, diepte, zicht | Accepteren / schrappen / verlagen |
| Pinhole | Klein gaatje in het oppervlak | Minor–Major | Diameter, frequentie | Accepteren binnen de limiet / afwijzen |
| Blaar | Opstaande bubbel | Majoor | Omvang, frequentie | Verwijderen / terugzetten naar een lagere klasse / afwijzen |
| Inclusie | Ingebed vreemd deeltje | Minor–Major | Afmetingen, zichtbaarheid | Hangt af van de specificaties |
| Delaminatie | Laagscheiding | Belangrijk – Kritiek | Getroffen gebied, toestand van de obligatie | Afkeuren van aangetast materiaal |
| Afdrukafwijking | Patroonverschuiving | Majoor | Visuele controle versus referentiemonster | Verlagen / afwijzen |
| Verschillen in tint | Kleurverschillen | Minor–Major | Referentiemonster of meetwaarde van het instrument | Hangt af van de overeengekomen tolerantie |
| Verschillen in glans | Ongelijkmatige afwerking | Minor–Major | Visuele of instrumentcontrole | Hangt af van de overeengekomen limiet |
| Rimpel / vouw | Vouw of vervorming | Majoor | Lengte, diepte | Snijden / afkeuren |
Deze tabel is een uitgangspunt, niet het volledige antwoord. Om er in de praktijk gebruik van te kunnen maken, moet je eerst weten waarom classificatie überhaupt van belang is, en wat er precies voor zorgt dat een defect van het ene ernstniveau naar het andere wordt verplaatst.
Waarom is de classificatie van oppervlaktefouten belangrijk voor fabrikanten en kopers?
Classificatie zorgt ervoor dat materiaalverspilling wordt beperkt, biedt leveranciers en afnemers een gemeenschappelijke taal, vormt de basis voor geautomatiseerde inspectiesystemen en zorgt ervoor dat kwaliteitsbeslissingen van partij tot partij consistent blijven.
| Bezorgdheid | Wat classificatie oplost |
|---|---|
| Kostenbeheersing | Maakt onderscheid tussen cosmetische gebreken en echt afval, zodat bruikbare rollen niet per ongeluk worden afgedankt |
| Geschillen met leveranciers | Geeft beide partijen dezelfde definities, zodat een „kras” aan beide kanten hetzelfde betekent |
| Geautomatiseerde inspectie | Vormt de reeks regels waarop AI-beeldverwerkingscamera’s en lijnoperators worden getraind |
| Consistentie | Zorgt ervoor dat beslissingen over de kwaliteitsbeoordeling consistent blijven, ongeacht de dienst, de operator of de productierun |
Op de werkvloer zie ik dit dagelijks gebeuren. Een rol met drie kleine stofdeeltjes onder de slijtlaag is niet hetzelfde probleem als een rol met een diepe scheur. Als ik ze op dezelfde manier behandel, verspil ik ofwel goed materiaal, ofwel verstuur ik een slechte rol. Inkoopteams ervaren dit ook. Wanneer het kwaliteitscontroleteam van een inkoper en dat van een fabriek verschillende definities hanteren voor hetzelfde woord, verandert elke afgekeurde zending in een onderhandeling in plaats van een feitelijke controle. Dit is precies waarom ik inkopers altijd zeg: vertrouw niet alleen op de naam van het defect. Vraag naar de meetregel die erachter schuilgaat.
Zodra iedereen het erover eens is waarom dit belangrijk is, luidt de echte vraag: wat bepaalt nu eigenlijk of een defect klein, groot of kritiek is?
Wat bepaalt eigenlijk de ernstgraad van een defect?
De ernst wordt niet alleen bepaald door de naam van het defect. Deze hangt af van de omvang, de diepte, de zichtbaarheid, de lengte of het gebied dat erdoor wordt beïnvloed, de frequentie waarmee het zich voordoet, de locatie op de rol en of het van invloed is op de installatie of de prestaties op lange termijn.
Een kras is een goed voorbeeld van waarom dit van belang is. Een ondiepe, korte kras die op normale kijkafstand nauwelijks zichtbaar is, is meestal onbeduidend. Als diezelfde kras echter duidelijk zichtbaar is maar de slijtlaag niet doorbreekt, wordt deze vaak als ernstig aangemerkt. Als de kras diep genoeg is om de functionele laag te beschadigen of de slijtvastheid aan te tasten, kan dit zo ernstig zijn dat de rol direct wordt afgekeurd. Het type defect geeft alleen aan waar u moet beginnen met zoeken. De daadwerkelijke beslissing wordt genomen door het defect te toetsen aan overeengekomen grenswaarden.
| Factor | Waarom het belangrijk is |
|---|---|
| Afmeting / lengte | Grotere of langere gebreken zijn moeilijker te verbergen als ze eenmaal zijn aangebracht |
| Diepte | Bepaalt of het defect door de slijtlaag heen dringt |
| Zichtbaarheid | Beoordeeld op normale kijkafstand onder vaste lichtomstandigheden |
| Getroffen gebied | Een puntfout en een loopfout worden verschillend beoordeeld |
| Herhaling | Eén tekortkoming is van cosmetische aard; een zich herhalend patroon duidt op een procesprobleem |
| Locatie | Gebreken in de buurt van naden of op plekken waar veel verkeer is, wegen zwaarder mee |
| Gevolgen voor de prestaties | Alles wat van invloed is op de duurzaamheid of de kwaliteit van de installatie wordt doorgegeven aan een hoger niveau |
Met dat kader in gedachten is het nuttig om te kijken waar deze gebreken eigenlijk vandaan komen, aangezien preventie altijd bij de bron begint.
Wat zijn de belangrijkste soorten oppervlaktefouten op basis van hun oorzaak?
Defecten zijn doorgaans terug te voeren op een van de volgende drie oorzaken: mechanische en structurele bewerkingen, druk- en patroonprocessen, of chemische en materiaalverontreiniging.
A. Mechanische en constructieve gebreken
Vouwen en rimpels zijn meestal het gevolg van ongelijkmatige spanning tijdens het oprollen of ruwe thermische behandeling. Pinholes en microporiën ontstaan wanneer lucht of vocht tijdens het extruderen of kalanderen ingesloten raakt. Onregelmatigheden in de dikte over de breedte van de rol leiden later tijdens de installatie tot ongelijkmatige naden, en scheuren, krassen of deuken zijn vaak het gevolg van ruwe behandeling op transportbanden of tijdens het transport.
B. Afdruk-, patroon- en esthetische gebreken
Er is sprake van afwijkingen in de patroonuitlijning wanneer de gedrukte lagen niet meer goed op elkaar aansluiten. Dit wordt vaak aan één enkele oorzaak toegeschreven, maar in de praktijk kan het door meerdere factoren tegelijk worden veroorzaakt: instabiliteit van de baanspanning, fouten in de registerregeling, uitrekking van de film, synchronisatieproblemen bij de rollen of slijtage aan de drukcilinder zelf. Kleurvervaging en inktvlekken zijn het gevolg van problemen bij het diepdrukproces of onjuiste droging. Kleurvariatie verwijst naar zichtbare kleurverschillen binnen een rol of tussen productiebatches, en is iets anders dan metamerisme, waarbij twee oppervlakken onder de ene lichtbron op elkaar lijken, maar er onder een andere lichtbron anders uitzien. Fouten in het reliëf komen tot uiting in een ongelijkmatige textuurdiepte of onverwachte vlakke plekken op de slijtlaag.
C. Gebreken als gevolg van chemische en materiaalverontreiniging
Vreemde deeltjes zoals stof, verbrand PVC-afval of metaaldeeltjes kunnen tijdens de productie in de doorzichtige slijtlaag terechtkomen. Blaarvorming ontstaat wanneer zich luchtbellen vormen tussen de laminaatlagen als gevolg van onvolledige hechting of overtollig vocht. Vergeling duidt op thermische afbraak van de PVC-samenstelling. Een ongelijkmatige glans is het gevolg van een ongelijkmatige aanbrenging van de UV-coating, waardoor er willekeurige matte en glanzende plekken op het oppervlak ontstaan.
Als een fabriek weet waar een defect vandaan komt, kan ze de onderliggende oorzaak verhelpen. Maar kopers moeten nog steeds weten hoe deze defecten worden omgezet in een daadwerkelijke kwaliteitsbeoordeling, en juist hier wordt de terminologie lastig.
Hoe zetten fabrikanten defecten om in een kwaliteitsbeoordeling?
Veel fabrikanten gebruiken interne aanduidingen zoals ‘Grade A’, ‘Grade B’ of ‘off-grade’ materiaal, maar deze termen zijn niet in de hele sector gestandaardiseerd. Kopers moeten vragen naar de daadwerkelijke acceptatiecriteria die achter de aanduiding schuilgaan, en niet alleen naar de naam van de kwaliteitsklasse.
| Algemeen label | Wat dit meestal betekent | Waarom het riskant is om alleen daarop te vertrouwen |
|---|---|---|
| Kwaliteitsklasse A | Geen ernstige gebreken, kleine gebreken binnen een vastgestelde limiet | De limiet zelf verschilt per fabriek |
| Cijfer B | Niet-kritieke gebreken zijn toegestaan | "Niet-kritiek" wordt overal anders gedefinieerd |
| Tweede keus / Hervermalen | Gerecycled of weggegooid | De drempelwaarde voor deze afbakening wordt zelden openbaar gemaakt |
Ik heb gezien dat twee fabrieken allebei de term „Grade A“ gebruiken, terwijl daar totaal verschillende tolerantieniveaus achter schuilgaan. Dat is geen oneerlijkheid, maar gewoon de realiteit van een sector zonder één universele classificatienorm. Als u PVC-vloerbedekkingsrollen koopt, schrijf dan niet zomaar „Grade A PVC-vloerbedekking“ in een koopcontract en laat het daar niet bij. Leg in plaats daarvan de daadwerkelijke regels duidelijk vast:
- Geen delaminatie
- Geen gaten of scheuren
- Maximaal toegestane grootte en diepte van krassen
- Maximaal toegestane grootte van de insluiting
- Maximaal toegestane aantal gebreken per rol of per 100 vierkante meter
- Een kleurreferentiemonster en de toegestane tolerantie
- Bereik van de glanstolerantie
- Tolerantie bij patroonregistratie
- Een vastgestelde procedure voor doorlopende (terugkerende) defecten
Dit is wat beide partijen daadwerkelijk beschermt tegen een later geschil. Een kwaliteitsaanduiding is een afkorting. Een schriftelijke specificatie is wat je juridisch kunt afdwingen.
Zodra de acceptatiecriteria duidelijk zijn, is de volgende stap de vraag hoe een fabriek deze gebreken daadwerkelijk opspoort voordat de producten de fabriek verlaten.
Welke detectiemethoden worden gebruikt om deze defecten op te sporen?
Fabrikanten combineren handmatige visuele inspectie onder gestandaardiseerde verlichting met geautomatiseerde optische inspectie, en beide moeten worden getoetst aan een goedgekeurd referentiemonster.
Handmatige inspectie blijft belangrijk, zelfs met moderne automatisering. Inspecteurs controleren rollen onder consistente, gestandaardiseerde lichtomstandigheden bij vaste lijnsnelheden, waarbij ze een goedgekeurd referentiemonster als visueel referentiepunt gebruiken, zodat een defect niet over het hoofd wordt gezien alleen omdat het licht veranderde of de beoordeling per dienst verschilde. Bij geautomatiseerde optische inspectie (AOI) worden snelle lijnscancamera’s en AI-gestuurde beeldverwerkingsmodellen ingezet die continu gebreken van minder dan een millimeter detecteren – iets wat het menselijk oog bij productiesnelheid simpelweg niet kan. Voor de inspectie bij ontvangst of vóór verzending moeten de koper en leverancier hun eigen defectcategorieën, meetregels, steekproefplan en acceptatielimieten rechtstreeks in de kwaliteitsovereenkomst vastleggen, in plaats van ervan uit te gaan dat een gedeelde externe norm dit automatisch regelt.
Een defect opsporen is nog maar het halve werk. De echte meerwaarde voor een fabrikant zit hem in het terugvoeren van het defect naar de oorzaak.
Wat zijn de oorzaken van deze gebreken en hoe kunnen ze worden voorkomen?
De meeste gebreken zijn terug te voeren op problemen met grondstoffen, machine-instellingen of omgevingsomstandigheden op de productievloer.
| Categorie van de hoofdoorzaak | Voorbeelden van problemen |
|---|---|
| Grondstof | Vochtgehalte, fouten in de weekmakerverhouding, verontreiniging in de hars |
| Machines | Temperatuurafwijkingen bij de kalanderrol, problemen met de spanningsregeling, versleten diepdrukcilinders |
| Milieu | Stof in de cleanroom, schommelingen in de luchtvochtigheid |
Wanneer ik een terugkerend probleem met blaasvorming opspoor, markeer ik niet alleen de rol. Ik ga terug naar de lamineerstap en controleer de vochtigheidsniveaus en de hechtingstemperatuur. Wanneer er steeds weer afwijkingen in de patroonuitlijning optreden, bekijk ik de hele productielijn – de spanningsregeling, de synchronisatie van de rollen en de staat van de cilinders – in plaats van uit te gaan van één enkele oorzaak. Hier wordt productiekennis een input voor het ontwerp, en niet alleen een productierapport. Een fabriek die defectpatronen afzet tegen machine-instellingen, kan aanpassingen doorvoeren voordat de volgende batch wordt geproduceerd, wat materiaal bespaart en tegelijkertijd de planning van de afnemer waarborgt.
Veelgestelde vragen
Bestaat er één universele ASTM-norm waarin de begrippen ‘kritieke’, ‘ernstige’ en ‘gering’ gebreken voor PVC-vloerbedekkingsrollen worden gedefinieerd?
Nee. Deze ernstclassificaties zijn gangbare kwaliteitscontrolepraktijken in de hele sector, maar de exacte afmetingen, diepte en aantalslimieten die bij elk niveau horen, worden vastgesteld door de individuele fabrikant of overeengekomen in het kwaliteitscontract van de koper, en niet door één enkele norm.
Wat is het verschil tussen kleurvariatie en metamerisme?
Kleurvariatie is een zichtbaar kleurverschil binnen een rol of tussen verschillende productiebatches. Metamerisme is iets anders: dit treedt op wanneer twee oppervlakken onder de ene lichtbron hetzelfde lijken, maar er onder een andere lichtbron anders uitzien. Daarom moet bij kleurcontroles worden aangegeven welke lichtbron is gebruikt.
Kan een rol met een ernstig defect nog steeds worden gebruikt?
Ja, in veel gevallen. Een rol met afwijkingen in de patroonuitlijning of een partij met kleurverschillen kan worden gedegradeerd, of het betreffende gedeelte kan worden weggeknipt en de rest kan worden gebruikt voor kleinere toepassingen, afhankelijk van wat de specificaties van de koper toestaan.
Waarom ontstaan er gaatjes in PVC-vloerbedekkingsrollen?
Pinholes ontstaan meestal door lucht of vocht dat tijdens het extruderen of kalanderen is ingesloten. Door het vochtgehalte van de grondstof en de temperatuur van de kalanderrollen te regelen, kan dit defect aanzienlijk worden verminderd.
Wat moet ik in een koopcontract vermelden in plaats van alleen "Kwaliteit A"?
Geef de daadwerkelijke meetbare grenswaarden op: toegestane grootte en diepte van krassen, grootte van insluitsels, maximaal aantal defecten per rol of per 100 vierkante meter, een kleurreferentiemonster, glanstolerantie en tolerantie voor patroonuitlijning. Dit biedt beide partijen veel betere bescherming dan alleen een kwaliteitsaanduiding.
Conclusie
Het type defect alleen is nooit bepalend voor de kwaliteitsklasse. De grootte, diepte, zichtbaarheid en een schriftelijke acceptatieovereenkomst zijn hiervoor doorslaggevend.
Ik ben werkzaam op het gebied van kwaliteitscontrole en productieadvies voor de productie van PVC-vloerbedekkingsrollen op maat en in bulk, en heb praktische ervaring met het inspecteren van defecten, het oplossen van procesproblemen en het optimaliseren van ontwerpen in de kalander-, bedrukkings- en lamineerfasen. Als u op zoek bent naar PVC-vloerbedekkingsrollen of acceptatiecriteria voor defecten wilt opstellen voor uw volgende productieronde, aarzel dan niet om mij een bericht te sturen. Ik neem graag uw specificaties met u door en help u zo te voorkomen dat u later voor kostbare verrassingen komt te staan.