

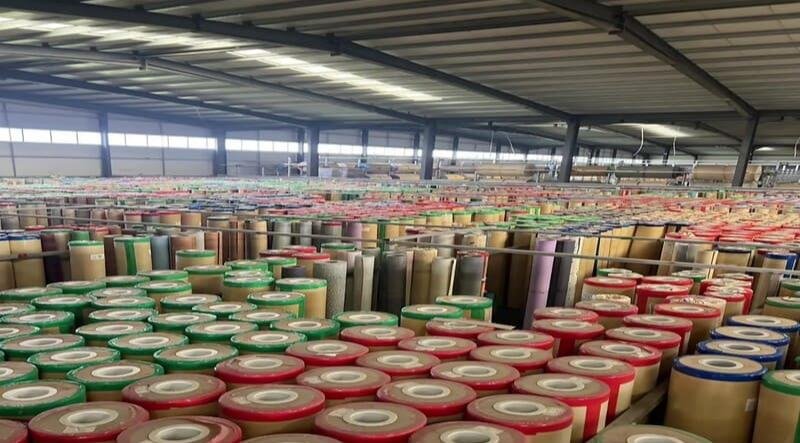
Les acheteurs évaluent la capacité de production d'une usine de revêtements de sol en vinyle en comparant la capacité nominale annoncée aux données opérationnelles réelles, aux équipements des lignes de production spécifiques au type de produit, aux réserves de matières premières et à la marge de manœuvre disponible pour l'acceptation des commandes. Les chiffres avancés sur Alibaba ne veulent pas dire grand-chose sans preuve.
J’ai passé des années dans l’atelier de production d’une usine de revêtements de sol en vinyle, et je peux vous affirmer ceci : le chiffre qu’une usine indique dans sa brochure et celui qui correspond réellement aux quantités qui quittent l’entrepôt chaque mois ne coïncident que très rarement. Les équipes d’approvisionnement qui se contentent de demander « Quelle est votre capacité annuelle ? » obtiennent une réponse commerciale, et non opérationnelle. Une véritable évaluation de la capacité implique d’examiner en détail le nombre de lignes de production, le débit par type de produit, les temps d’arrêt, ainsi que la part de cette capacité déjà réservée par d’autres acheteurs. Si l’on se trompe sur ce point, un acheteur risque de signer avec une usine qui semble solide sur le papier, mais qui s’effondre face à une commande réelle.
Avant d'aborder les tableaux de bord et les signaux d'alerte, il est utile de comprendre pourquoi une mauvaise évaluation des capacités a des conséquences si graves dans ce secteur, et pourquoi la solution passe d'abord par une distinction toute simple.
Pourquoi la capacité de production d'une usine ne se résume-t-elle pas aux seuls chiffres de production annoncés ?
Les chiffres de production annoncés reflètent généralement un fonctionnement idéal et ininterrompu des machines, et non la réalité à laquelle chaque usine est confrontée, caractérisée par des temps d'arrêt, des changements de production et des pertes de rendement. C'est en considérant un chiffre marketing comme une garantie de livraison que naissent la plupart des problèmes d'approvisionnement.
J'ai vu des acheteurs signer des contrats en se basant sur la capacité annoncée par une usine, à savoir « 5 millions de mètres carrés par an », pour découvrir ensuite que ce chiffre supposait une disponibilité à 100 %, un rendement parfait et l'absence totale de périodes de maintenance. Lorsqu'une commande de haute saison arrive, l'écart entre la capacité annoncée et la capacité réelle se fait rapidement sentir :
- Les fenêtres de lancement n'ont pas pu être respectées car la chaîne de production n'a pas pu s'adapter à temps
- Un traitement précipité qui fait l'impasse sur certaines étapes de contrôle, ce qui se traduit par un produit fini de qualité médiocre
- Les ruptures de stock qui nuisent à la visibilité d'une marque en rayon
- Sous-traitance d'urgence à une usine que l'acheteur n'a jamais contrôlée
Une erreur d'estimation des capacités n'est pas un simple problème administratif. Il s'agit d'un risque lié à la chaîne d'approvisionnement qui accompagne le produit jusqu'aux locaux du client.
Une fois que vous aurez compris pourquoi le chiffre annoncé peut être trompeur, l'étape suivante consistera à apprendre à interpréter les deux chiffres relatifs à la capacité que toute usine sérieuse devrait être en mesure de vous fournir.
Quelle est la différence entre la capacité théorique et la capacité effective ?
La capacité théorique repose sur l'hypothèse d'un fonctionnement idéal 24 heures sur 24, 7 jours sur 7, sans aucun temps d'arrêt, tandis que la capacité effective tient compte des opérations de maintenance réelles, des changements d'équipe et des pertes de rendement. Les acheteurs devraient demander les deux, et pas seulement l'un des deux.
| Type de capacité | Ce qu'il mesure | Piège classique pour les acheteurs |
|---|---|---|
| Valeurs théoriques (données nominales) | Production maximale si les machines n'avaient jamais cessé de fonctionner | Utilisé comme chiffre d'affaires phare |
| Effectif (opérationnel) | Production réelle après temps d'arrêt, changements de série, taux de rendement | Cette information n'est que rarement communiquée, sauf si on la demande expressément |
Il n’existe pas de chiffre unique de taux d’utilisation valable pour toutes les usines de revêtements de sol en vinyle. Ce qui importe davantage, c’est la comparaison : comment la capacité nominale déclarée d’une usine se compare-t-elle à sa production historique au cours des six derniers mois, à son historique d’arrêts de production, à sa gamme de produits et — surtout — à la part de cette capacité qui reste encore disponible ? Une usine fonctionnant en permanence à un niveau proche de sa capacité nominale maximale dispose de peu de marge de manœuvre pour la maintenance, les contrôles qualité ou les commandes urgentes. Lorsque j’évalue un fournisseur, je demande l’historique de son taux d’utilisation sur la durée, et non un chiffre ponctuel, car une usine qui affichait 90% le mois dernier et 60% le mois précédent présente une situation très différente de celle d’une usine dont les chiffres restent stables.
Même un chiffre fiable concernant la capacité effective ne vous permet pas de savoir si l'usine dispose de la place nécessaire pour traiter votre commande spécifique. Ce calcul mérite de faire l'objet d'une étape distincte.
Comment les acheteurs déterminent-ils si une usine dispose d'une capacité suffisante pour traiter leur commande ?
C'est la capacité disponible, et non la capacité totale, qui détermine si une usine est en mesure d'honorer votre commande dans les délais. Une usine peut être grande et ne pas convenir pour autant si la majeure partie de sa production est déjà destinée à d'autres marchés.
Le calcul que j'explique aux acheteurs est simple :
Capacité disponible = Capacité effective − Capacité déjà engagée
Taux de couverture des capacités = Capacités disponibles ÷ Volume mensuel requis par l'acheteur
Voici pourquoi cela a de l'importance dans la pratique. Une usine peut produire 800 000 m² par mois, mais si 700 000 m² sont déjà réservés à des commandes existantes, un acheteur ayant besoin de 200 000 m² ne doit pas considérer ce fournisseur comme disposant d’une capacité de 800 000 m² — il s’agit en réalité d’un fournisseur de 100 000 m² pour cette période, soit une capacité inférieure de moitié. Outre le carnet de commandes, certaines contraintes spécifiques aux produits réduisent souvent encore davantage la capacité disponible :
- L'épaisseur ou le calibre que vous souhaitez peut ne concerner qu'une seule ligne, et non l'ensemble des lignes.
- Il se peut que vous deviez changer fréquemment de couleur ou de motif, ce qui réduit le rendement quotidien effectif.
- Un délai de livraison serré réduit la part de la capacité « disponible » qui peut effectivement être mobilisée à temps
Demander le carnet de commandes actuel ainsi que la capacité effective est l'une des étapes les plus souvent négligées lors d'un audit de capacité, et c'est généralement ce chiffre qui fait la différence entre un engagement de livraison sûr et une promesse excessive.
Les chiffres relatifs à la capacité n'ont de sens que si l'on sait de quel processus de production il s'agit exactement — et cela dépend fortement du type de revêtement de sol en vinyle.
En quoi l'évaluation de la capacité varie-t-elle selon le type de revêtement de sol en vinyle ?
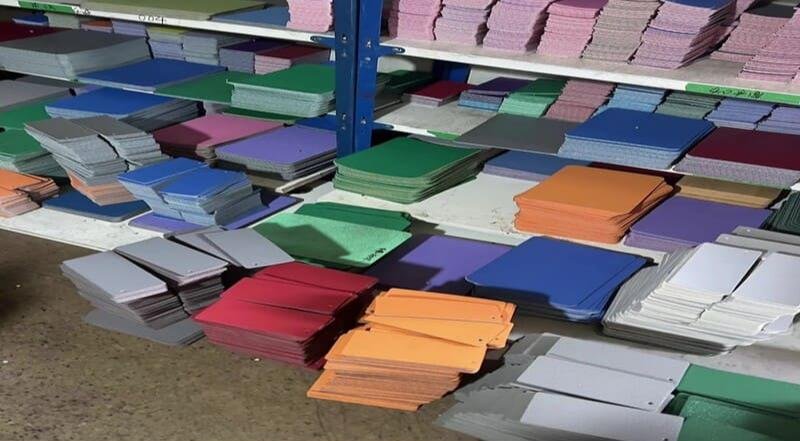
La « capacité de production des revêtements de sol en vinyle » revêt des significations différentes selon le produit : le SPC, le LVT, les lames homogènes, les lames hétérogènes et les revêtements de sol sportifs en PVC présentent chacun des goulots d'étranglement spécifiques. Évaluer une usine sans déterminer quelle ligne de production est la plus importante pour votre produit conduit à des conclusions erronées.
| Type de sol | Principaux goulots d'étranglement en termes de capacité |
|---|---|
| Revêtements de sol SPC | Extrusion, profilage, enduction UV, conditionnement |
| LVT | Calandrage/extrusion, laminage, découpe, profilage |
| Feuille de vinyle homogène | Mélange, calandrage, recuit, traitement de surface, enroulement |
| Vinyle en lames hétérogène | Impression, laminage, moussage/gélification, gaufrage, recuit |
| Revêtement de sol sportif en PVC | Calandrage/enduction, moussage, laminage, stabilisation, enroulement |
Cette distinction revêt une importance bien plus grande que ne le laissent entendre la plupart des listes de contrôle d’approvisionnement. Une usine de revêtements de sol en vinyle homogène ne dispose d’aucune ligne de profilage à emboîtement ; poser des questions sur la capacité de profilage dans ce type d’usine n’a donc aucun sens. Le véritable goulot d’étranglement d’une usine de revêtements de sol sportifs se situe généralement au niveau du moussage et de la stabilisation, et non de l’extrusion. Si un fournisseur revendique une « capacité de production de revêtements de sol en vinyle » importante mais ne peut pas vous donner de précisions sur l’étape constituant le goulot d’étranglement pour votre type de produit, c’est le signe que le chiffre qui vous a été communiqué est générique, et non opérationnel.
Une fois que l'on a défini le processus adéquat, la question suivante est de savoir quel matériel permet réellement de le mettre en œuvre à grande échelle.
Quels sont les équipements qui déterminent la capacité réelle de production d'une usine de revêtements de sol en vinyle ?
La résistance des équipements de production varie selon les produits : pour le SPC et le LVT, elle dépend des équipements d'extrusion, de calandrage et de profilage, tandis que pour les revêtements de sol en lames et les revêtements de sol sportifs, elle dépend davantage des équipements de calandrage, de moussage et de laminage. Tout maillon faible dans la chaîne concernée limite la production réelle de cette gamme de produits, quelle que soit la capacité des autres gammes de l'usine.
Lignes d'extrusion et de calandrage (SPC/LVT)
En ce qui concerne les âmes SPC et LVT, je vérifie attentivement si une usine utilise des extrudeuses à double vis en parallèle ou à double vis coniques : la cohérence du mélange entre les deux influe sur l'uniformité de la densité au sein d'un lot. Une commande de SPC/LVT en grande quantité nécessite plusieurs lignes d’extrusion actives fonctionnant en parallèle, et non une seule ligne surchargée pour traiter l’ensemble du carnet de commandes.
Laminage et application de la couche d'usure
Le laminage à chaud et le laminage par extrusion en ligne donnent tous deux des résultats satisfaisants, mais le contrôle des tolérances et les exigences en matière d'équipement varient en fonction de la conception du produit. Il est donc préférable de demander à l'usine de vous expliquer en détail la procédure adaptée à la conception spécifique de votre produit, plutôt que de partir du principe qu'une seule méthode s'applique à tous les types de revêtements de sol en vinyle.
Recuit et trempe
C'est l'étape que les acheteurs négligent le plus souvent, quel que soit le type de revêtement de sol en vinyle, et c'est celle qui est à l'origine du plus grand nombre de réclamations après la pose. Le fait de sauter ou de précipiter la phase de relaxation thermique entraîne un gondolage et un gauchissement des lames ou des lés quelques semaines après la pose — un défaut qui apparaît sur le sol du client, et non à l'usine.
Profilage et découpe au clic (SPC/LVT)
Un profilage rapide sans inspection automatisée par caméra endommage les joints à clic. La rapidité sans précision ne fait que déplacer le taux de défauts en aval. Le vinyle en lés et les revêtements de sol sportifs n'utilisent pas de profilage à clic ; cette étape est donc spécifique à l'évaluation des SPC et des LVT.
Même les machines les plus performantes ont besoin d'un approvisionnement régulier en matières premières, et c'est généralement là que se cache le prochain goulot d'étranglement.
Pourquoi la résilience de la chaîne d'approvisionnement en matières premières est-elle importante pour la capacité de production ?
La capacité réelle d'une usine dépend de son approvisionnement en résine de PVC, en carbonate de calcium, en plastifiants et en matériaux de finition — et pas seulement de la vitesse de ses machines. Les contrats à long terme avec les fournisseurs et le stockage sur site sont tout aussi importants que la chaîne de production elle-même.
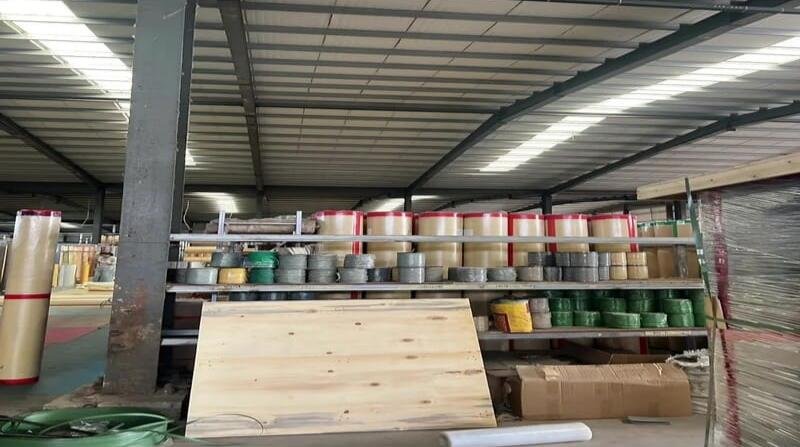
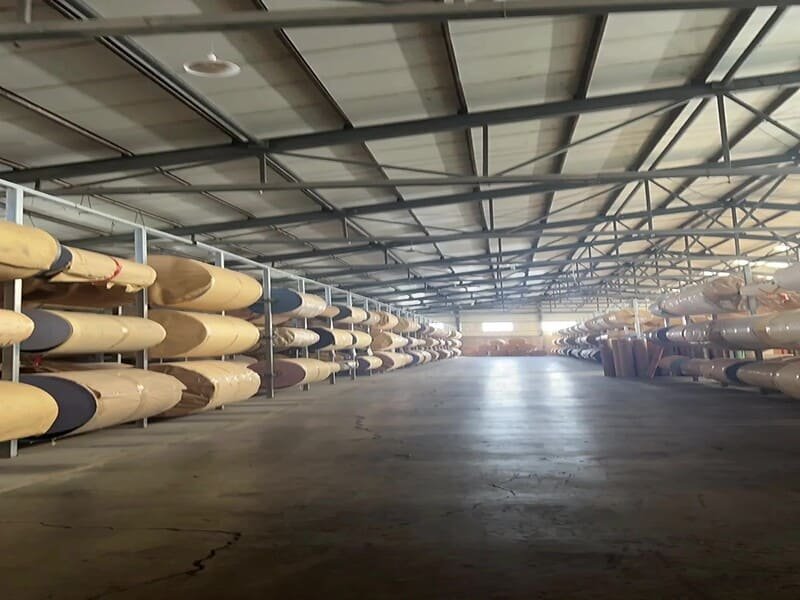
Je pose toujours deux questions aux fournisseurs en amont : disposez-vous de contrats à long terme pour la résine de PVC et le CaCO₃, et combien de jours de matières premières conservez-vous sur site ? Lors des précédentes crises de la chaîne d’approvisionnement, les usines qui ont continué à fonctionner étaient celles qui disposaient de plusieurs semaines de stocks de réserve, et non celles qui comptaient sur des livraisons « juste à temps ». Le stockage des produits finis est tout aussi important : des entrepôts à température contrôlée empêchent la déformation des produits avant expédition, et l’efficacité du quai de chargement détermine la rapidité avec laquelle une commande terminée quitte effectivement les locaux. Une usine peut disposer de la chaîne de production la plus rapide de la région et pourtant manquer une fenêtre d’expédition en raison d’une logistique d’entrepôt défaillante.
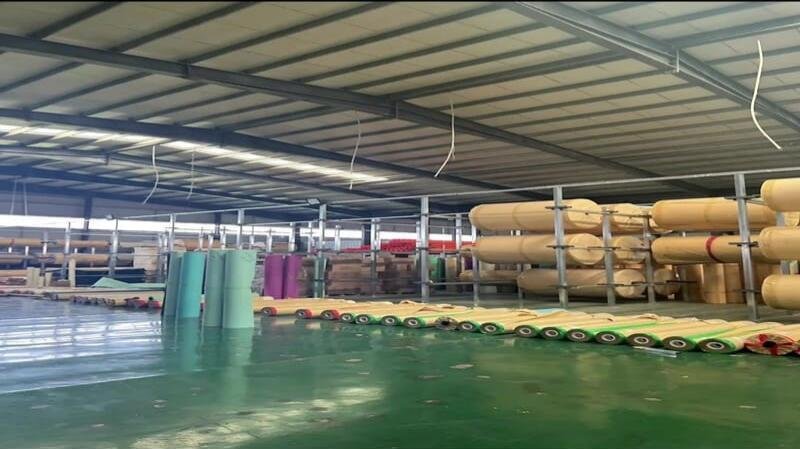
Les machines et les matériaux ne permettent d'obtenir un rendement constant que lorsque le personnel chargé de la chaîne de production est suffisamment nombreux et bien organisé.
Dans quelle mesure la structure des effectifs et le taux de disponibilité globale (OEE) influencent-ils la production réelle ?
La structure des équipes et le taux de disponibilité global des équipements (OEE) permettent de déterminer dans quelle mesure une usine parvient à transformer de manière constante le temps de fonctionnement des machines en produit utilisable. Une usine peut disposer d'un excellent équipement et pourtant afficher des performances médiocres si la gestion du personnel et la planification laissent à désirer.
Les usines fonctionnant en deux équipes ont souvent du mal à atteindre les objectifs fixés pour la haute saison, que les usines fonctionnant en trois équipes gèrent sans difficulté, notamment pendant les périodes de forte affluence précédant le Nouvel An chinois, lorsque la main-d’œuvre se fait rare dans toute la région. Je mesure le Taux de Rendement Global (TRG) de la même manière que le font les principaux acheteurs : Disponibilité × Performance × Taux de Qualité. Il n’existe pas de score TRG universel permettant de qualifier une usine de « sûre » — une usine qui se maintient à un TRG plus faible, mais pour laquelle la cause est claire et expliquée, représente souvent un meilleur choix qu’une usine affichant un score élevé sans aucune visibilité sur les raisons de ce résultat. Ce que je demande en réalité, c’est l’évolution sur les deux derniers trimestres et une explication pour chaque baisse, et non un simple pourcentage global. La fidélisation de la main-d’œuvre qualifiée influe également sur la cohérence d’un lot à l’autre : les processus de manutention très manuels dépendent de l’expérience des opérateurs, tandis que les lignes plus automatisées réduisent cette variabilité.
Tout cela n'a aucune importance si le contrôle qualité ne parvient pas à suivre le rythme de la chaîne de production.
Comment l'assurance qualité s'intègre-t-elle à la cadence de production ?
L'assurance qualité doit suivre le rythme de la production, et non pas venir après celle-ci ; sinon, un volume de production élevé ne fera que se traduire par une production à grande vitesse de produits défectueux. La capacité à réaliser des tests en interne est le signe le plus évident d'une véritable intégration de l'assurance qualité.
Je recherche des équipements de test sur site permettant de vérifier la stabilité dimensionnelle sous l'effet de la chaleur, la résistance à la traction des systèmes de fixation par clic le cas échéant, la résistance à l'usure par le test d'abrasion Taber, ainsi que la vérification des émissions de COV et la conformité à la norme FloorScore. Une usine qui envoie des échantillons à un laboratoire tiers pour chaque lot ne met pas en œuvre un véritable contrôle qualité en ligne : elle procède à des contrôles ponctuels a posteriori. La gestion des rebuts et des résidus broyés est également plus importante que ne le pensent la plupart des acheteurs : la manière dont une usine réintègre ses résidus broyés internes dans les nouveaux lots affecte la densité du cœur, et des proportions de résidus mal gérées entraînent des lames ou des panneaux finis fragiles qui cèdent sous un trafic piétonnier normal.
Comprendre ces systèmes est une chose, mais savoir comment les vérifier sur place en est une autre.
Comment les acheteurs évaluent-ils la capacité de production d'une usine, étape par étape ?
Un audit de capacité en bonne et due forme comprend, dans cet ordre, la vérification des documents, une visite des lieux et une inspection par un organisme tiers. Si l'on néglige l'une de ces étapes, cela crée une faille derrière laquelle un constructeur peut se cacher.
- Documentation préalable à l'audit — Demandez les registres de production réels des six derniers mois, et non des indicateurs marketing. Comparez les factures d’électricité et de gaz avec le temps de fonctionnement déclaré des machines ; la consommation énergétique réelle ne ment pas, contrairement à ce que peut laisser entendre une fiche commerciale.
- Visite physique sur place — Comptez le nombre de lignes en activité et de lignes inactives pour le type de produit qui vous intéresse. Chronométrez la durée d'un cycle de production complet, du mélange des matières premières jusqu'à l'emballage, et observez le niveau d'automatisation : la différence entre l'emballage automatique et la palettisation robotisée, d'une part, et le travail manuel, d'autre part, en dit long sur la régularité de la production.
- Audits virtuels et inspections par des tiers — Appuyez-vous sur les rapports d'audit d'usine de SGS, TÜV ou Intertek et, dans la mesure du possible, demandez une vérification vidéo inopinée pendant les heures de pointe de production plutôt qu'une visite guidée programmée.
Même un processus d'audit rigoureux doit s'accompagner d'une vigilance particulière à l'égard des comportements spécifiques qui laissent présager des problèmes.
Quels sont les signaux d'alerte indiquant qu'une usine fait des promesses excessives en matière de capacité ?
Quatre signaux d'alerte permettent de prévoir systématiquement les problèmes de capacité : des délais de livraison promis sans contrôle, une sous-traitance non autorisée, des goulots d'étranglement structurels sur les lignes de production et un manque de rigueur dans la gestion des entrepôts. N'importe lequel de ces éléments devrait retarder la prise de décision en matière d'approvisionnement.
- Signal d'alerte n° 1 : L'usine accepte tout délai de livraison que vous demandez sans le vérifier par rapport au logiciel de planification de la production ERP/MES.
- Signal d'alerte n° 2 : Les commandes sont sous-traitées à un autre site sans préavis ni accord préalable de l'acheteur.
- Signal d'alerte n° 3 : Une seule ligne de traitement en aval (profilage, revêtement ou laminage) prend en charge bien plus de lignes en amont qu’elle ne peut raisonnablement en suivre le rythme — un goulot d’étranglement structurel qui limite le débit réel, quelle que soit la capacité en amont.
- Signal d'alerte n° 4 : Un entrepôt mal organisé, avec des palettes empilées de manière irrégulière ou exposées à l'humidité et aux intempéries.
J'ai constaté que le « Red Flag 3 » entraînait davantage de commandes annulées que n'importe quel autre problème figurant sur cette liste, car les acheteurs pensent rarement à comptabiliser séparément les lignes de production en aval et les capacités en amont lors d'une visite des installations.
En gardant ces signes avant-coureurs à l'esprit, il est utile de disposer d'une méthode structurée pour évaluer ce que vous constatez.
Comment les acheteurs peuvent-ils évaluer une usine à l'aide d'une matrice d'évaluation ?
Une fiche d'évaluation simple portant sur la capacité de la chaîne de production, la stabilisation thermique, l'entreposage et le contrôle qualité permet de transformer une visite d'usine en un résultat chiffré et comparable. Cela permet de comparer plus facilement plusieurs fournisseurs entre eux.
| Critères d'évaluation | Risque élevé (1–2) | Acceptable (3–4) | De classe mondiale (5) |
|---|---|---|---|
| Puissance de ligne et traitement | Ligne de vieillissement unique ; alimentation manuelle | Plusieurs lignes semi-automatisées | Lignes entièrement automatisées avec contrôle visuel en ligne |
| Stabilisation thermique | Recuit précipité ou inexistant | Fours de recuit par lots | Trempe thermique en continu en ligne |
| Entrepôt et logistique | Stockage externalisé ; pas de suivi via l'ERP | Espace de stockage intérieur dédié ; enregistrement manuel | Système de gestion d'entrepôt (WMS) automatisé ; zone de transit climatisée |
| Contrôle de la qualité | Contrôles ponctuels en fin de chaîne uniquement | Prélèvement en ligne par équipe | Surveillance continue automatisée + conservation des lots |
Une fois la visite et l'évaluation terminées, il manque encore une chose aux acheteurs avant de signer : une preuve écrite.
Quels documents relatifs à la capacité les acheteurs doivent-ils demander ?
Une demande de documents succincte et standard permet aux acheteurs de vérifier les affirmations d'une usine plutôt que de se fier à des assurances verbales. Je vous recommande de demander cette liste avant de finaliser toute commande dépendant des capacités :
- Liste des machines et nombre de lignes de production par étape du processus
- Puissance nominale par ligne, par type de produit concerné
- Production mensuelle réelle au cours des six derniers mois
- Calendrier de production actuel et carnet de commandes
- Historique d'utilisation au cours des deux derniers trimestres, pas un seul instantané
- Rendement et taux de rebut
- Nombre d'équipes et effectif actuel
- Calendrier des opérations de maintenance programmées
- Nombre de jours de stock de matières premières
- Capacité de stockage des produits finis
- Taux historique de respect des délais de livraison
- Politique en matière de sous-traitance et pratiques de divulgation
Demander cette liste dès le départ présente deux avantages : cela vous fournit des chiffres concrets sur lesquels baser le calcul de la capacité disponible, et cela permet d'écarter les usines qui ne souhaitent pas faire preuve de transparence avant que vous n'ayez engagé des moyens financiers ou consacré du temps à un audit plus approfondi.
Conclusion
La capacité réelle repose sur des données vérifiées par type de produit, et non sur des brochures. Calculez la capacité disponible, répartissez les volumes et procédez à un audit avant de vous engager.
Questions fréquemment posées
Comment savoir si la capacité indiquée par le fabricant s'applique réellement à mon produit ?
Demandez quelle étape du processus constitue le goulot d'étranglement pour votre type de revêtement de sol spécifique : le SPC, le LVT, les lés homogènes, les lés hétérogènes ou les revêtements de sol sportifs nécessitent chacun des équipements différents ; ainsi, un chiffre global solide peut masquer un point faible dans la ligne de production qui vous convient précisément.
Quelle est la différence entre la capacité effective et la capacité disponible ?
La capacité effective correspond à ce qu'une usine peut réellement produire, une fois pris en compte les temps d'arrêt et les pertes de rendement. La capacité disponible correspond à la capacité restante après déduction des quantités déjà réservées à d'autres acheteurs ; c'est ce chiffre qui détermine en réalité si votre commande peut être prise en charge.
Quelle quantité de matières premières une usine doit-elle conserver sur place ?
Je considère qu'un stock de résine PVC et de carbonate de calcium suffisant pour plusieurs semaines est un signe positif, en me basant sur ce qui s'est avéré efficace lors des précédentes perturbations de la chaîne d'approvisionnement ; toutefois, le chiffre exact dépend des délais de livraison propres à votre chaîne d'approvisionnement.
Pourquoi la capacité de recuit revêt-elle une telle importance pour tous les types de revêtements de sol en vinyle ?
Le fait de ne pas effectuer ou de précipiter la relaxation thermique est l'une des principales causes de gondolage et de déformation après la pose, que ce soit sur les revêtements SPC, LVT ou les vinyles en rouleau. Il s'agit d'un défaut qui n'apparaît qu'une fois le produit posé.
Dois-je répartir le volume de ma commande entre plusieurs usines ?
Oui — Je recommande d'appliquer la règle des 80/20 : attribuez environ 80% du volume à un fabricant de grande capacité, ayant fait ses preuves et ayant fait l'objet d'un audit, et 20% à un fournisseur de secours qualifié afin de gérer le risque lié à la livraison.
Quelles clauses contractuelles protègent les acheteurs contre les promesses excessives en matière de capacité ?
Les garanties de capacité, les clauses de pénalité en cas de retard de livraison et le droit de procéder à des audits inopinés sont les trois mesures de protection que je recommanderais d'inclure dans tout contrat d'approvisionnement B2B.
A propos de l'auteur
Je travaille dans la gestion de la production de revêtements de sol en vinyle et possède une expérience pratique des lignes d’extrusion, de calandrage, de laminage et de profilage, couvrant les gammes SPC, LVT, les lames homogènes, les lames hétérogènes et les revêtements de sol sportifs en PVC, dans le cadre de programmes de fabrication sur mesure et en grande série. Mon parcours couvre l'optimisation des procédés, la stratégie d'approvisionnement en matières premières et la conception de systèmes de contrôle qualité en ligne, avec pour objectif de résoudre les défis liés à la conception et aux performances en m'appuyant sur une expertise en fabrication, plutôt que de me limiter à l'exécution des commandes.
Vous avez un projet en tête ou des questions concernant les capacités réelles de votre fournisseur actuel de revêtements de sol en vinyle ? Envoyez-moi un message : je me ferai un plaisir de passer en revue votre cahier des charges et de vous expliquer ce à quoi je prêterais attention lors d'un audit d'usine.