


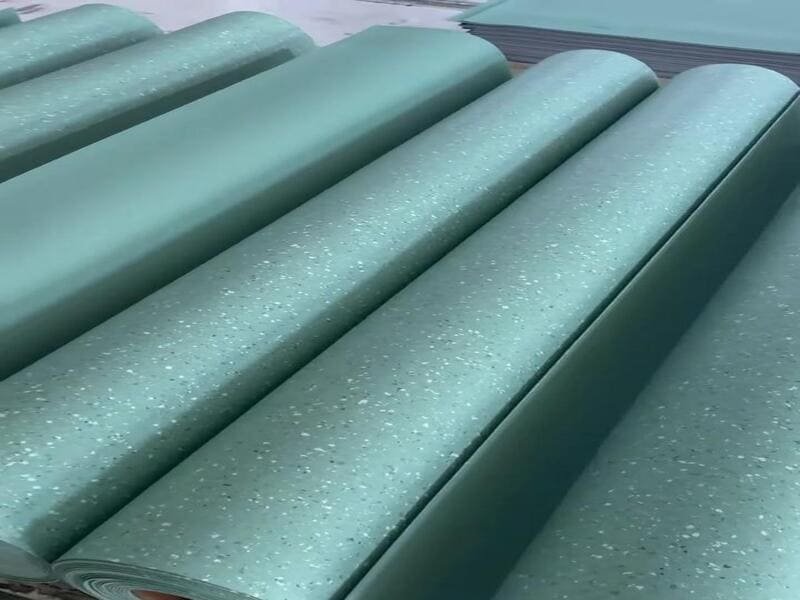
Les défauts de surface des revêtements de sol en PVC sont généralement classés en fonction du type de défaut, de sa gravité, de la surface ou de la longueur concernée, ainsi que de leur fréquence. Les limites d'acceptation exactes sont généralement définies par le fabricant, le cahier des charges de l'acheteur, un échantillon de référence approuvé ou un accord de qualité, et non par une règle industrielle universelle.
J'ai passé des années sous les projecteurs d'inspection, à passer ma main sur des rouleaux et encore des rouleaux de revêtement de sol en PVC, et je peux vous dire une chose : le nom du défaut à lui seul ne vous dit jamais tout. Une rayure peut être insignifiante, ou bien constituer un motif de rejet du rouleau, selon sa taille, sa profondeur et son emplacement. C’est précisément sur ce point que les acheteurs souhaitent généralement obtenir des précisions. Laissez-moi vous expliquer comment les usines classent concrètement ces défauts, et ce qui détermine réellement si un rouleau est expédié tel quel, déclassé ou retiré de la production.
| Type de défaut | Aspect caractéristique | Fourchette de gravité typique | Comment cela est-il évalué ? | Sort probable |
|---|---|---|---|---|
| Grattage | Marquage linéaire de surface | Mineur – Majeur | Longueur, profondeur, visibilité | Accepter / supprimer / déclasser |
| Sténopé | Petit trou superficiel | Mineur – Majeur | Diamètre, fréquence | Accepter dans les limites / refuser |
| Blister | Bulle en relief | Major | Taille, fréquence | Supprimer / déclasser / rejeter |
| Inclusion | Particule étrangère incrustée | Mineur – Majeur | Taille, visibilité | Cela dépend des spécifications |
| Décollement | Séparation des couches | Majeur – Critique | Zone touchée, état des obligations | Rejeter les matériaux concernés |
| Décalage d'impression | Décalage du motif | Major | Contrôle visuel par rapport à un échantillon de référence | Déclassement / rejet |
| Variation de teinte | Incohérence des couleurs | Mineur – Majeur | Échantillon de référence ou mesure instrumentale | Cela dépend de la tolérance convenue |
| Variation de brillance | Finition irrégulière | Mineur – Majeur | Contrôle visuel ou au tableau de bord | Cela dépend de la limite convenue |
| Ride / pli | Pli ou déformation | Major | Longueur, profondeur | Découpe / rejet |
Ce tableau constitue un point de départ, et non une réponse exhaustive. Pour pouvoir l'utiliser concrètement sur le terrain, il faut avant tout comprendre pourquoi la classification est importante et ce qui détermine réellement le passage d'un défaut d'un niveau de gravité à un autre.
Pourquoi la classification des défauts de surface est-elle importante pour les fabricants et les acheteurs ?
La classification permet de limiter le gaspillage de matières premières, offre un langage commun aux fournisseurs et aux acheteurs, guide les systèmes d'inspection automatisés et garantit la cohérence des décisions en matière de qualité d'un lot à l'autre.
| Inquiétude | Ce que la classification permet de résoudre |
|---|---|
| Maîtrise des coûts | Permet de distinguer les défauts esthétiques des véritables déchets, afin que les rouleaux encore utilisables ne soient pas mis au rebut par erreur |
| Litiges avec les fournisseurs | Fournit des définitions identiques pour les deux parties, de sorte qu'un « scratch » a la même signification pour les deux camps |
| Contrôle automatisé | Constitue l'ensemble de règles sur lequel sont entraînées les caméras de vision artificielle et les opérateurs de chaîne de production |
| Cohérence | Garantit la cohérence des décisions de calibrage, quels que soient les équipes, les opérateurs et les cycles de production |
Sur le terrain, j’observe ce phénomène au quotidien. Un rouleau présentant trois minuscules grains de poussière sous la couche d’usure ne pose pas le même problème qu’un rouleau présentant une déchirure profonde. Si je les traite de la même manière, soit je gaspille du bon matériau, soit j’expédie un rouleau défectueux. Les équipes d’achat le ressentent également. Lorsque l’équipe de contrôle qualité d’un acheteur et celle d’une usine utilisent des définitions différentes pour un même terme, chaque envoi refusé se transforme en négociation plutôt qu’en simple vérification des faits. C’est exactement pour cette raison que je dis toujours aux acheteurs : ne vous fiez pas uniquement au nom du défaut. Demandez quelle est la règle de mesure qui se cache derrière.
Une fois que tout le monde s'accorde sur l'importance de cette question, la véritable question qui se pose est la suivante : qu'est-ce qui détermine réellement si un défaut est mineur, majeur ou critique ?
Qu'est-ce qui détermine réellement le niveau de gravité d'un défaut ?
La gravité ne se détermine pas uniquement en fonction du nom du défaut. Elle dépend de sa taille, de sa profondeur, de sa visibilité, de la longueur ou de la surface concernée, de la fréquence à laquelle il se répète, de son emplacement sur le rouleau, ainsi que de son incidence sur la pose ou les performances à long terme.
Une rayure illustre bien pourquoi cela est important. Une rayure superficielle et courte, à peine visible à une distance d'observation normale, est généralement mineure. Cette même rayure, si elle est clairement visible mais ne traverse pas la couche d'usure, est souvent considérée comme importante. Si elle est suffisamment profonde pour endommager la couche fonctionnelle ou affecter la résistance à l'usure, elle peut être suffisamment grave pour entraîner le rejet pur et simple du rouleau. Le type de défaut vous indique simplement par où commencer à chercher. La décision finale repose sur la comparaison avec les limites convenues.
| Facteur | Pourquoi c'est important |
|---|---|
| Taille / longueur | Les défauts plus grands ou plus longs sont plus difficiles à dissimuler une fois le produit posé. |
| Profondeur | Détermine si le défaut traverse la couche d'usure |
| Visibilité | Évalué à une distance de visionnage normale, sous un éclairage contrôlé |
| Zone touchée | Un défaut ponctuel et un défaut continu sont notés différemment |
| Répétition | L'un des défauts est d'ordre esthétique ; un motif répétitif indique un problème de processus |
| Localisation | Les défauts situés près des joints ou dans les zones très fréquentées ont plus d'importance |
| Impact sur les performances | Tout élément susceptible d'affecter la durabilité ou la qualité de la pose fait l'objet d'un signalement |
Dans cette optique, il est utile de se demander d'où proviennent réellement ces défauts, car la prévention commence toujours à la source.
Quels sont les principaux types de défauts de surface selon leur origine ?
Les défauts trouvent généralement leur origine dans l'une des trois causes suivantes : la manipulation mécanique et structurelle, les procédés d'impression et de modélisation, ou la contamination chimique et matérielle.
A. Défauts mécaniques et structurels
Les plis et les plis de froissement sont généralement dus à une tension inégale lors de l'enroulement ou à une manipulation thermique brutale. Des trous d'épingle et des micro-pores se forment lorsque de l'air ou de l'humidité reste emprisonné lors de l'extrusion ou du calandrage. Les irrégularités d'épaisseur sur la largeur du rouleau entraînent des joints irréguliers lors de la pose, tandis que les déchirures, les rayures ou les bosses sont souvent dues à une manipulation brutale sur les convoyeurs ou pendant le transport.
B. Défauts d'impression, de motif et esthétiques
Le décalage de repérage se produit lorsque les couches imprimées ne sont plus alignées. On attribue souvent ce problème à une seule cause, mais dans la pratique, il peut provenir de plusieurs facteurs à la fois : instabilité de la tension de la bande, erreurs de contrôle du repérage, étirement du film, problèmes de synchronisation des rouleaux ou usure du cylindre d'impression lui-même. Les bavures de couleur et les taches d’encre sont dues à des problèmes d’impression en héliogravure ou à un séchage inadéquat. Les variations de teinte désignent des différences de couleur visibles au sein d’un même rouleau ou entre différents lots de production ; il s’agit d’un problème distinct du métamérisme, phénomène par lequel deux surfaces semblent identiques sous une source de lumière donnée mais apparaissent différentes sous une autre. Les défauts de gaufrage se manifestent par une profondeur de texture inégale ou la présence de zones plates inattendues sur la couche d’usure.
C. Défauts liés à la contamination chimique et matérielle
Des particules étrangères telles que de la poussière, des fragments de PVC brûlé ou des particules métalliques peuvent se retrouver piégées dans la couche d'usure transparente lors de la fabrication. La formation de cloques survient lorsque des poches d'air se forment entre les couches du stratifié en raison d'une adhérence insuffisante ou d'un excès d'humidité. Le jaunissement indique une dégradation thermique de la formulation du PVC. L'irrégularité de la brillance résulte d'une application inégale du revêtement anti-UV, laissant apparaître des zones mates et brillantes aléatoires sur la surface.
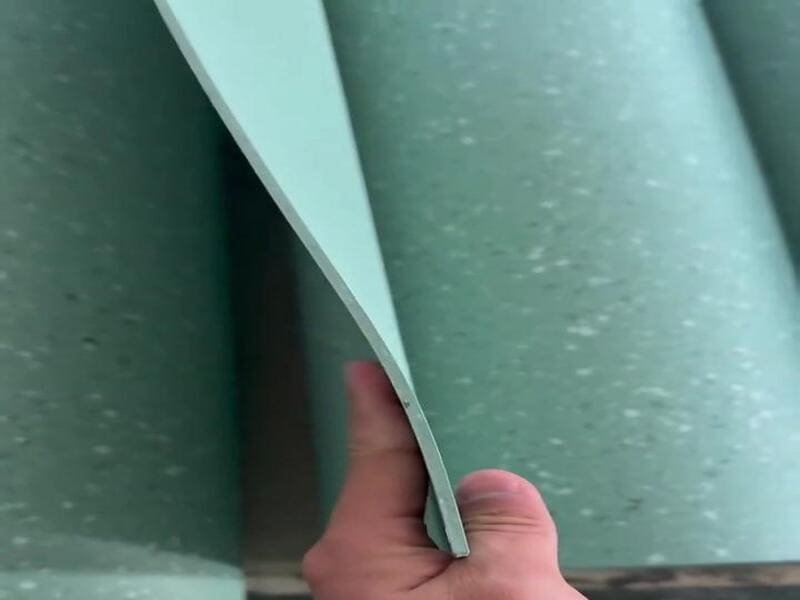
Savoir d'où provient un défaut aide une usine à remédier à la cause profonde du problème. Mais les acheteurs ont tout de même besoin de comprendre comment ces défauts se traduisent concrètement dans une décision de classement, et c'est là que la terminologie devient délicate.
Comment les fabricants transforment-ils les défauts en décision relative à la classification ?
De nombreux fabricants utilisent des appellations internes telles que « Grade A », « Grade B » ou « matériau hors norme », mais ces termes ne font pas l'objet d'une normalisation à l'échelle du secteur. Les acheteurs devraient demander à connaître les critères d'acceptation réels qui sous-tendent ces appellations, et ne pas se contenter de la désignation du grade.
| Étiquette commune | Ce que cela signifie généralement | Pourquoi il est risqué de ne compter que sur soi-même |
|---|---|---|
| Catégorie A | Aucun défaut grave ; défauts mineurs ne dépassant pas une limite définie | Cette limite varie d'un constructeur à l'autre |
| Note B | Défauts non critiques autorisés | La notion de « non critique » est définie différemment selon les contextes |
| Qualité inférieure / Rebroyé | Recyclés ou mis au rebut | Le seuil correspondant à cette limite est rarement rendu public |
J'ai constaté que deux usines utilisaient toutes deux le terme « Grade A » pour désigner des niveaux de tolérance totalement différents. Il ne s'agit pas là de malhonnêteté, mais simplement de la réalité d'un secteur dépourvu de norme de classification universelle. Si vous achetez des rouleaux de revêtement de sol en PVC, ne vous contentez pas d'inscrire « revêtement de sol en PVC de catégorie A » dans un contrat d'achat. Précisez plutôt les règles concrètes :
- Pas de délamination
- Pas de trous ni de déchirures
- Dimensions et profondeur maximales autorisées pour les rayures
- Taille maximale autorisée des inclusions
- Nombre maximal de défauts autorisés par rouleau ou par 100 mètres carrés
- Un échantillon de référence de couleur et la tolérance admise
- Plage de tolérance de brillance
- Tolérance d'enregistrement des motifs
- Une procédure bien définie pour les défauts continus (récurrents)
C'est justement ce qui permet d'éviter tout litige ultérieur entre les deux parties. Une désignation de qualité n'est qu'une abréviation. Seule une spécification écrite est juridiquement contraignante.
Une fois les critères d'acceptation clairement définis, la question suivante est de savoir comment une usine détecte concrètement ces défauts avant que les produits ne quittent l'usine.
Quelles sont les méthodes de détection utilisées pour repérer ces défauts ?
Les fabricants combinent l'inspection visuelle manuelle sous un éclairage normalisé avec l'inspection optique automatisée, et ces deux méthodes doivent être validées par rapport à un échantillon de référence approuvé.
L'inspection manuelle reste essentielle, même avec l'automatisation moderne. Les inspecteurs contrôlent les rouleaux dans des conditions d'éclairage constantes et normalisées, à des vitesses de ligne définies, en utilisant un échantillon de référence approuvé comme repère visuel, afin qu'aucun défaut ne passe inaperçu simplement parce que la lumière a changé ou qu'un jugement subjectif a varié d'une équipe à l'autre. L’inspection optique automatisée (AOI) intègre des caméras à balayage linéaire à grande vitesse et des modèles de vision basés sur l’IA qui détectent en continu des défauts inférieurs au millimètre, ce que l’œil humain est tout simplement incapable de faire à la vitesse de production. Pour l’inspection à la réception ou avant expédition, l’acheteur et le fournisseur doivent définir leurs propres catégories de défauts, règles de mesure, plan d’échantillonnage et limites d’acceptation directement dans le contrat de qualité, plutôt que de supposer qu’une norme externe commune couvre automatiquement ces aspects.
Détecter un défaut ne représente que la moitié du travail. Pour un fabricant, la véritable valeur réside dans la capacité à remonter jusqu'à la source de ce défaut.
Quelles sont les causes de ces défauts et comment peut-on les prévenir ?
La plupart des défauts sont dus à des problèmes liés aux matières premières, aux réglages des machines ou aux conditions environnementales dans l'atelier de production.
| Catégorie de cause première | Exemples de problèmes |
|---|---|
| Matière première | Teneur en humidité, erreurs dans le dosage des plastifiants, contamination de la résine |
| Machines | Dérive de température des rouleaux de la calandre, problèmes de contrôle de la tension, cylindres d'héliogravure usés |
| Environnement | Poussière dans la salle blanche, variations de l'humidité ambiante |
Lorsque je recherche l’origine d’un problème récurrent de cloques, je ne me contente pas de signaler le rouleau concerné. Je remonte jusqu’à l’étape de laminage et je vérifie les niveaux d’humidité ainsi que la température de collage. Lorsque des décalages de repérage apparaissent de manière répétée, j’examine l’ensemble de la ligne : le contrôle de la tension, la synchronisation des rouleaux et l’état des cylindres, plutôt que de supposer qu’il n’y a qu’une seule cause. C’est là que les connaissances en matière de fabrication deviennent des éléments de conception, et non plus seulement un rapport de production. Une usine qui recoupe les schémas de défauts avec les réglages des machines peut procéder à des ajustements avant le lancement du lot suivant, ce qui permet à la fois d’économiser des matériaux et de respecter les délais de l’acheteur.
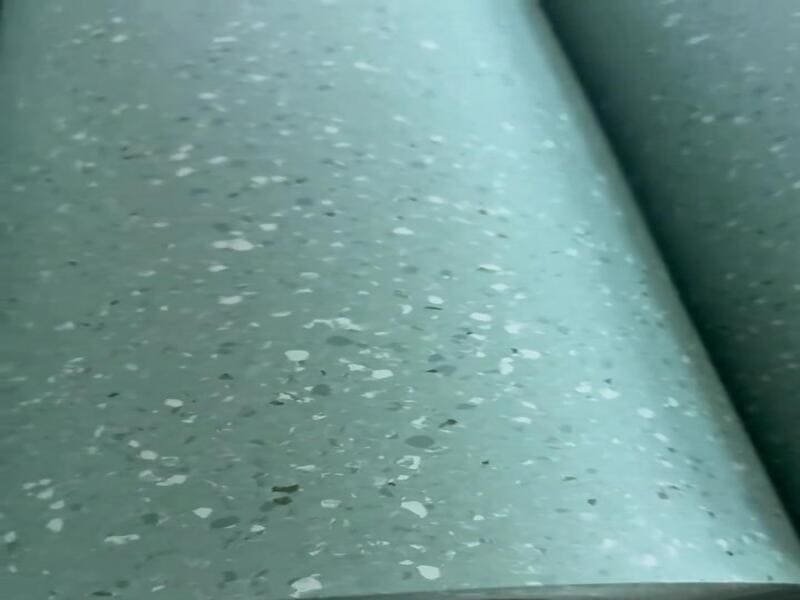
Questions fréquemment posées
Existe-t-il une norme ASTM universelle qui définit les défauts « critiques », « majeurs » et « mineurs » pour les rouleaux de revêtement de sol en PVC ?
Non. Ces termes désignant les niveaux de gravité relèvent des pratiques courantes de contrôle qualité dans l'ensemble du secteur, mais les limites précises en termes de taille, de profondeur et de nombre associées à chaque niveau sont fixées par chaque fabricant ou convenues dans le contrat de qualité de l'acheteur, et non par une norme unique.
Quelle est la différence entre une variation de teinte et le métamérisme ?
La variation de teinte désigne une différence de couleur visible au sein d'un même rouleau ou entre différents lots de production. Le métamérisme est un phénomène différent : il se produit lorsque deux surfaces semblent identiques sous une source lumineuse donnée, mais différentes sous une autre ; c'est pourquoi les contrôles de couleur doivent préciser la source lumineuse utilisée.
Un rouleau présentant un défaut majeur peut-il tout de même être utilisé ?
Oui, dans de nombreux cas. Un rouleau présentant un décalage d’impression ou un lot présentant une différence de couleur peut être déclassé, ou la partie concernée peut être découpée et le reste utilisé pour des installations de plus petite envergure, selon ce que permettent les spécifications de l’acheteur.
Pourquoi des petits trous apparaissent-ils dans les rouleaux de revêtement de sol en PVC ?
Les petits trous sont généralement dus à la présence d'air ou d'humidité emprisonnés lors de l'extrusion ou du calandrage. Le contrôle de la teneur en humidité des matières premières et de la température des rouleaux de calandrage permet de réduire considérablement ce défaut.
Que dois-je indiquer dans un contrat de vente à la place de la simple mention « Catégorie A » ?
Énumérez les limites réelles mesurables : taille et profondeur autorisées des rayures, taille des inclusions, nombre maximal de défauts par rouleau ou par 100 mètres carrés, échantillon de référence de couleur, tolérance de brillance et tolérance de repérage des motifs. Cela protège bien mieux les deux parties qu’une simple mention de catégorie.
Conclusion
Le type de défaut ne détermine jamais à lui seul la note. Ce sont la taille, la profondeur, la visibilité et un accord d'acceptation écrit qui la déterminent.
Je travaille dans le contrôle qualité et le conseil en fabrication pour la production de rouleaux de revêtements de sol en PVC sur mesure et en grande série. Je dispose d’une expérience pratique dans l’inspection des défauts, le dépannage des processus et l’optimisation de la conception à toutes les étapes de la production : calandrage, impression et laminage. Si vous êtes à la recherche de rouleaux de revêtements de sol en PVC ou si vous souhaitez définir des critères d’acceptation des défauts pour votre prochain cycle de production, n’hésitez pas à m’envoyer un message. Je me ferai un plaisir d'examiner vos spécifications avec vous et de vous aider à éviter des surprises coûteuses par la suite.